
پیداوار میں اضافہ تب ہی قابل قدر ہے جب فلم کا معیار اور پروڈکشن کا استحکام قابو میں رہے۔ ایل ایل ڈی پی ای بلون فلم مینوفیکچررز کے لیے، شارک کی کھال، مسلسل ڈائی ہونٹ ڈپازٹس، اور بار بار صفائی زیادہ اخراج کی شرح سے حاصل ہونے والی پیداواری صلاحیت کو محدود کر سکتی ہے۔
ڈائی بلڈ اپ اور پگھلنے والے فریکچر کو کم کرنے کے لیے، پہلے نقائص کی تمیز کریں، پھر رال ریولوجی، ڈائی کنڈیشن، پگھلنے کا درجہ حرارت، فارمولیشن، اور تھرو پٹ کا جائزہ لیں۔ مناسب طریقے سے منتخب پولیمر پروسیسنگ امداد اس وقت مدد کر سکتی ہے جب پگھلنے کے بہاؤ کی عدم استحکام یا پولیمر – دھاتی تعاملات مسئلہ میں حصہ ڈالتے ہیں، لیکن یہ سامان کی دیکھ بھال یا تھرمل انحطاط کو درست نہیں کر سکتا۔
یہ گائیڈ بتاتا ہے کہ ممکنہ وجوہات کی شناخت کیسے کی جائے، اصلاحی طریقوں کا موازنہ کیا جائے، اور اندازہ کیا جائے۔پی ایف اے ایس فری پی پی اے حلپیداوار سے متعلقہ حالات کے تحت۔
اعلی اخراج آؤٹ پٹ پروسیسنگ کے مسائل کو کیوں بڑھا سکتا ہے؟
رال، ڈائی جیومیٹری، اور پگھلنے والے درجہ حرارت کو بڑے پیمانے پر مستقل رکھا جاتا ہے، اخراج کی پیداوار میں اضافہ عام طور پر ڈائی کے ذریعے بہاؤ کی رفتار اور اخترتی کی شرح کو بڑھاتا ہے۔ یہ بہاؤ کے دباؤ کو بڑھا سکتا ہے اور پگھل کو اس کی مستحکم پروسیسنگ ونڈو سے باہر لے جا سکتا ہے۔
تاہم، اخراج کی پیداوار اور ہٹانے کی رفتار قابل تبادلہ نہیں ہے۔
مستقل اخراج آؤٹ پٹ پر ہول آف کی رفتار میں اضافہ بنیادی طور پر فلم کے ڈرا ڈاون اور موٹائی کو تبدیل کرتا ہے۔ یہ ضروری نہیں کہ ڈائی کے ذریعے بہاؤ میں اضافہ کرے۔ اس لیے ٹربل شوٹنگ کو kg/h میں آؤٹ پٹ کو m/min میں ہٹانے کی رفتار سے الگ سے ریکارڈ کرنا چاہیے۔
زیادہ پیداوار موجودہ بہاؤ یا ڈپازٹ کے مسائل کو تیز کر سکتی ہے، لیکن پگھلنے والے فریکچر اور ڈائی بلڈ اپ کو اسی ناکامی کے لگاتار مراحل کے طور پر نہیں سمجھا جانا چاہیے۔
پگھل فریکچر اور ڈائی بلڈ اپ: کیا فرق ہے؟
شارکسکن: عمدہ سطح کی مسخ
شارک اسکن عام طور پر ایکسٹروڈیٹ سطح پر باریک، بار بار کھردری کے طور پر ظاہر ہوتی ہے۔ اس کا تعلق ڈائی ایگزٹ کے قریب تیز رفتار اخترتی اور تناؤ کے دباؤ سے ہے کیونکہ سطح کی پرت ڈائی کے اندر محدود بہاؤ سے ابھرتی ہوئی ایکسٹروڈیٹ میں تیز ہوتی ہے۔
اس کا آغاز رال ریولوجی، درجہ حرارت، ڈائی جیومیٹری، اور حدود کے حالات پر منحصر ہے۔
مجموعی پگھلنے کا فریکچر: زیادہ شدید بہاؤ کی عدم استحکام
مجموعی پگھلنے والے فریکچر میں بڑے پیمانے پر ایکسٹروڈیٹ مسخ شامل ہوتا ہے اور یہ ڈائی یا اس کے داخلی علاقے کے اندر عدم استحکام سے پیدا ہوسکتا ہے۔
یہ شارک کی جلد کا صرف ایک ناگزیر بعد کا مرحلہ نہیں ہے۔ غالب طریقہ کار اور موثر اصلاحی کارروائی مختلف ہو سکتی ہے۔
ڈائی بلڈ اپ: ڈائی لپ پر مواد کا جمع ہونا
ڈائی بلڈ اپ، جسے اکثر ڈائی ڈرول کہتے ہیں، ڈائی ایگزٹ کے قریب مواد کا جمع ہونا ہے۔ ممکنہ تعاون کرنے والوں میں فارمولیشن کے اجزاء، انحطاط کی مصنوعات، مقامی بہاؤ کی صورتحال، اور مرنے کی سطح کی حالت شامل ہیں۔
ڈپازٹس فلم میں رنگین، بڑھ سکتے ہیں یا الگ ہو سکتے ہیں۔ وہ مرئی پگھلنے والے فریکچر کے ساتھ یا اس کے بغیر ہوسکتے ہیں۔
عملی مضمرات: ایک ہموار فلم کی سطح بذات خود یہ ثابت نہیں کرتی کہ ڈائی بلڈ اپ حل ہو گیا ہے۔ دونوں کی الگ الگ نگرانی کریں۔
ایک اخراج ٹیم کو پہلے کیا چیک کرنا چاہئے؟
1. رال ریولوجی اور مرکب مرکب
ایل ایل ڈی پی ای گریڈ، میلٹ انڈیکس، مالیکیولر ویٹ ڈسٹری بیوشن، کومونومر ٹائپ، اور بلینڈ کمپوزیشن پروسیسنگ ونڈو کو متاثر کرتی ہے۔
LDPE مواد، mLLDPE گریڈ، ری سائیکل شدہ مواد، یا سپلائر میں تبدیلیاں بہاؤ کے رویے کو تبدیل کر سکتی ہیں یہاں تک کہ جب برائے نام پگھلنے والا انڈیکس ایک جیسا ظاہر ہو۔ اکیلے میلٹ انڈیکس ہائی شیئر اخراج کی کارکردگی کو مکمل طور پر بیان نہیں کرتا ہے۔
ایک اضافی حل کو منتخب کرنے سے پہلے آخری مستحکم پیداوار کے ساتھ موجودہ فارمولیشن کا موازنہ کریں۔
2. مرنے کی حالت اور بہاؤ کی پابندیاں
ڈائی ہونٹوں، ڈائی گیپ کی یکسانیت، بہاؤ کی سطحوں، اسکرینوں اور فلٹریشن کے اجزاء کا معائنہ کریں۔
آلودگی، خراب سطحیں، ذخائر، یا اسکرین کی مزاحمت میں اضافہ مقامی تناؤ یا غیر مستحکم دباؤ پیدا کر سکتا ہے۔ ریکارڈ کریں جہاں دباؤ کی پیمائش کی جاتی ہے: بلاک شدہ اسکرین کا اوپر کی طرف بڑھنا ڈائی سے وابستہ دباؤ میں تبدیلی کے مترادف نہیں ہے۔
PPA خراب شدہ مرنے کی مرمت نہیں کرے گا اور نہ ہی مسلسل آلودگی کی وجہ کو دور کرے گا۔
3. اصل پگھلنے کا درجہ حرارت اور تھرمل ہسٹری
پگھلنے والے درجہ حرارت میں ایک کنٹرول شدہ اضافہ viscosity کو کم کر سکتا ہے اور سطح کے کچھ عدم استحکام میں تاخیر کر سکتا ہے۔ تاہم، زیادہ درجہ حرارت انحطاط کے خطرے کو بھی بڑھا سکتا ہے یا بلبلے کی ٹھنڈک اور استحکام کو تبدیل کر سکتا ہے۔
صرف بیرل سیٹ پوائنٹس پر انحصار کرنے کی بجائے اصل پگھلنے کا درجہ حرارت چیک کریں جہاں پیمائش دستیاب ہے۔ رہائش کے وقت، جمود والے علاقوں اور شٹ ڈاؤن کی تاریخ کا جائزہ لیں جب رنگت یا ذخائر تھرمل انحطاط کا مشورہ دیتے ہیں۔
4. additives اور ان کے تعاملات
پرچی ایجنٹ، اینٹی بلاک ذرات، روغن، فلرز، اور دیگر اجزاء بازی، بہاؤ، سطح کے رویے، یا پی پی اے ردعمل کو متاثر کر سکتے ہیں۔
مطلوبہ پیداوار کی تشکیل میں پروسیسنگ امداد کا اندازہ کریں۔ صاف رال کے نتائج براہ راست رنگین، ری سائیکل شدہ مواد یا ملٹی لیئر فلم میں منتقل نہیں ہوسکتے ہیں۔
5. آؤٹ پٹ اور آپریٹنگ حالات
اخراج آؤٹ پٹ، سکرو کی رفتار، ڈائی گیپ، ڈائی میٹر، پگھلنے کا درجہ حرارت، دباؤ، پرت کا تناسب، اور فلم کی موٹائی کو ریکارڈ کریں۔
ملٹی لیئر لائنوں کے لیے، ایکسٹروڈر کے ذریعے آؤٹ پٹ اور اضافی خوراک ریکارڈ کریں۔ یہ تفصیلات بہاؤ کی تقسیم یا آپریٹنگ حالات میں تبدیلی سے فارمولیشن کے مسئلے میں فرق کرنے میں مدد کرتی ہیں۔
پگھلنے والے فریکچر اور ڈائی بلڈ اپ کو کم کرنے کے لیے عام طریقے
| نقطہ نظر | جہاں اس سے مدد مل سکتی ہے۔ | اہم پابندی |
| پگھل درجہ حرارت کو ایڈجسٹ کریں۔ | viscosity کو کم کر سکتا ہے اور کچھ بہاؤ کے عدم استحکام میں تاخیر کر سکتا ہے۔ | زیادہ گرمی انحطاط کو بڑھا سکتی ہے اور ٹھنڈک کو متاثر کر سکتی ہے۔ |
| اخراج آؤٹ پٹ کو کم کریں۔ | بہاؤ کے دباؤ کو کم کر سکتا ہے اور تھرو پٹ سے متعلقہ حد کی شناخت میں مدد کر سکتا ہے۔ | پیداوری کو کم کرتا ہے اور ہو سکتا ہے کہ بنیادی وجہ کو حل نہ کر سکے۔ |
| رال یا ملاوٹ کا تناسب تبدیل کریں۔ | مستحکم پروسیسنگ ونڈو کو وسیع کر سکتا ہے۔ | میکانکس، سگ ماہی، آپٹکس اور لاگت کو متاثر کر سکتا ہے۔ |
| ڈائی اور فلٹریشن سسٹم کو صاف کریں یا سروس کریں۔ | آلودگی، ذخائر اور آلات سے متعلق پابندیوں کو حل کرتا ہے۔ | اگر فارمولیشن یا تھرمل وجوہات باقی رہیں تو جمع دوبارہ ہو سکتے ہیں۔ |
| اضافی پیکج کا جائزہ لیں | غیر مطابقت پذیر، خراب طور پر منتشر، یا جمع کرنے والے اجزاء کی شناخت کر سکتے ہیں۔ | تبدیلیوں کے لیے حتمی فلم کی خصوصیات کی توثیق کی ضرورت ہوتی ہے۔ |
| پولیمر پروسیسنگ امداد کا اندازہ کریں۔ | پگھلنے والے فریکچر اور کچھ مرنے سے پیدا ہونے والے مسائل کو کنٹرول کرنے میں مدد مل سکتی ہے۔ | مناسب کیمسٹری، خوراک، اور آزمائشی حالات کی ضرورت ہے۔ |
مشاہدہ شدہ خرابی کے مطابق اصلاحی عمل کا انتخاب کریں۔ پی پی اے کی خوراک میں اضافہ ہر دباؤ میں اضافے یا ڈائی ڈپازٹ کے لیے قابل اعتماد ردعمل نہیں ہے۔
پی ایف اے ایس فری پی پی اے بلون فلم کے اخراج کو کیسے سپورٹ کرسکتا ہے؟
اس کی کیمسٹری پر منحصر ہے، ایک PFAS فری پولیمر پروسیسنگ امداد پولیمر – دھاتی تعاملات اور پگھلنے کے بہاؤ کے رویے کو متاثر کر سکتی ہے۔
ایک مناسب تشکیل میں، یہ مدد کر سکتا ہے:
• موجودہ پگھلنے والے فریکچر کو صاف کریں یا آؤٹ پٹ بڑھنے پر اس کے آغاز میں تاخیر کریں۔
• کنٹرول موازنہ حالات میں ڈائی پریشر کو کم کریں۔
• ہونٹوں کے جمع ہونے کی مخصوص اقسام کو محدود کریں۔
• ایک وسیع تر مستحکم اخراج ونڈو کو سپورٹ کریں۔
یہ نتائج PFAS سے پاک ٹیکنالوجیز میں خودکار یا ایک جیسے نہیں ہیں۔
کچھ سسٹمز کو ایک مستحکم جواب تیار ہونے سے پہلے کنڈیشنگ کی مدت درکار ہوتی ہے۔ رال کی ترکیب، پی پی اے کا سابقہ استعمال، خوراک، ڈائی ہسٹری اور پروسیسنگ کے حالات مطلوبہ وقت کو متاثر کر سکتے ہیں۔
ایک بامعنی تشخیص کو ابتدائی کنڈیشنگ رویے کو مستحکم حالت کی کارکردگی سے ممتاز کرنا چاہیے۔
ایک عملی PFAS فری PPA منتقلی اور آزمائشی طریقہ کار
مرحلہ 1: ایک قابل پیمائش بیس لائن قائم کریں۔
رال کا مرکب، پرت کا ڈھانچہ، موجودہ پی پی اے گریڈ، پرت کے لحاظ سے خوراک، آؤٹ پٹ، پگھلا ہوا درجہ حرارت، دباؤ، اور فلم کی موٹائی ریکارڈ کریں۔
مستقل معائنہ کے طریقہ کار کا استعمال کرتے ہوئے دستاویز پگھلنے والے فریکچر۔ ڈائی ہونٹ کے ذخائر کو الگ سے ریکارڈ کریں، بشمول ان کا مقام، ظاہری شکل اور آخری صفائی کے بعد کا وقت۔
مرحلہ 2: منتقلی کے طریقہ کار پر اتفاق کریں۔
بقایا فلورو پولیمر پی پی اے یا کوئی اور پروسیسنگ امداد ابتدائی آزمائشی نتائج کو متاثر کر سکتی ہے۔
ایکسٹروڈر سے کیری اوور کا جائزہ لیں، ڈائی، فیڈرز، اور اسٹریمز کو دوبارہ حاصل کریں۔ سازوسامان اور فارمولیشن کے لیے سپلائر سے متفقہ منتقلی یا صاف کرنے کا طریقہ کار استعمال کریں۔
یہ نہ سمجھیں کہ سوئچنگ کے فوراً بعد ایک بصری طور پر صاف فلم نئی پی پی اے کی خود مختار کارکردگی کو ظاہر کرتی ہے۔
مرحلہ 3: تجویز کردہ آزمائشی خوراک متعارف کروائیں۔
تکنیکی ٹیم کے ساتھ متفقہ پروڈکٹ کی مخصوص تشخیصی سطح کا استعمال کریں۔
کچھ طریقہ کار ایک اعلی ابتدائی کنڈیشنگ لیول کا استعمال کر سکتے ہیں جس کے بعد کم مستحکم حالت کی خوراک ہوتی ہے۔ اس طرح کے طریقہ کار کو فارمولیشن کے لیے مخصوص سفارشات کے طور پر سمجھا جانا چاہیے، نہ کہ آفاقی ترکیبیں۔
coextrusion میں، یہ بتائیں کہ خوراک سے مراد انفرادی پرت ہے یا کل فلم۔
مرحلہ 4: ایک کنٹرولڈ آپریٹنگ پوائنٹ کو برقرار رکھیں
آؤٹ پٹ، درجہ حرارت، اور دیگر متعلقہ متغیرات کو مسلسل عملی طور پر روکیں جب تک کہ ردعمل تیار ہو۔
اگر حفاظت یا مصنوعات کے معیار کے لیے تبدیلیاں ضروری ہیں، تو انہیں ریکارڈ کریں۔ ایک ساتھ کئی سیٹنگز کو ایڈجسٹ کرنے سے گریز کریں، کیونکہ اس سے نتیجہ کی تشریح مشکل ہو جاتی ہے۔
مرحلہ 5: وقت کے ساتھ ردعمل کی پیمائش کریں۔
ٹریک:
• جزوی اور مکمل پگھلنے والے فریکچر کو صاف کرنے کا وقت۔
• مسلسل پیمائش کے مقام پر دباؤ۔
• ٹارک یا موٹر لوڈ۔
• ایک مقررہ مدت کے دوران ڈائی ہونٹ کا جمع ہونا۔
• فلم کی ظاہری شکل، گیج مستقل مزاجی اور بلبلا استحکام۔
ایک مختصر دوڑ پگھلنے والے فریکچر کے ردعمل کو ظاہر کر سکتی ہے لیکن یہ کافی لمبا نہیں ہو سکتا کہ ایک قابل اعتماد صفائی کا وقفہ قائم کیا جا سکے۔
مرحلہ 6: فلم کے معیار اور تبدیلی کی توثیق کریں۔
کہرا، جیل، سیلنگ اور ایپلی کیشن سے متعلقہ ڈاون اسٹریم کے عمل کو چیک کریں، بشمول پرنٹنگ اور لیمینیشن۔
اگر فلم اب اپنی تبدیلی یا اختتامی استعمال کی ضروریات کو پورا نہیں کرتی ہے تو صرف پروسیسنگ میں بہتری ناکافی ہے۔
مرحلہ 7: خوراک اور آؤٹ پٹ کو الگ الگ بہتر بنائیں
استحکام کے بعد، کنٹرول شدہ مراحل میں خوراک کو بہتر بنائیں۔ اعلیٰ پیداوار کا الگ سے اندازہ کریں تاکہ ہر تبدیلی کا اثر واضح رہے۔
اگر توانائی کی بچت ایک مقصد ہے تو قابل قبول پیداوار کی فی یونٹ توانائی کی پیمائش کریں، جیسے kWh/kg، ایک متعین آلات کی حد سے زیادہ۔ صرف کم ٹارک یا کرنٹ ہی کم مخصوص توانائی کی کھپت کو قائم نہیں کرتا ہے۔
PE بلون فلم کے لیے SILIMER PFAS فری PPA کا انتخاب کرنا
SILIKE ترقی کرتا ہے۔PE فلم کے اخراج کے لیے SILIMER PFAS فری PPA حل۔
SILIMER 9301 PFAS فری PPA ماسٹر بیچپی ای بلون فلم پروسیسنگ کے لیے استعمال کے لیے تیار آپشن کے طور پر جانچا جا سکتا ہے۔
جہاں رال کی آمیزش یا آپریٹنگ حالات کو مختلف حل کی ضرورت ہوتی ہے، وہاں SILIKE کی تکنیکی ٹیم درخواست کا جائزہ لینے کے بعد کسی اور گریڈ کی سفارش کر سکتی ہے، جیسے فلورین فری پروسیسنگ ایڈیٹیو ماسٹر بیچ SILIMER 9401A۔
انتخاب پر غور کرنا چاہئے:
• رال کے درجات اور مرکب کا تناسب۔
• موجودہ پروسیسنگ امداد اور خوراک۔
• فلم پرت کی ساخت اور اضافی مختص۔
آؤٹ پٹ ہدف اور آپریٹنگ حالات۔
• پگھلنے والا فریکچر اور مرنے سے پیدا ہونے والا رویہ۔
پرنٹنگ، لیمینیشن، اور سگ ماہی کی ضروریات۔
دریافت کریں۔SILIKE PFAS سے پاک PPA ماسٹر بیچزاپنی تشکیل کے اختیارات پر تبادلہ خیال کرنے کے لیے۔
سب سے زیادہ کارآمد موازنہ موجودہ فارمولیشن کے خلاف ایک کنٹرولڈ ٹرائل ہے، جس میں آپریٹنگ کے مستقل حالات اور قبولیت کے معیار کا استعمال کیا جاتا ہے۔
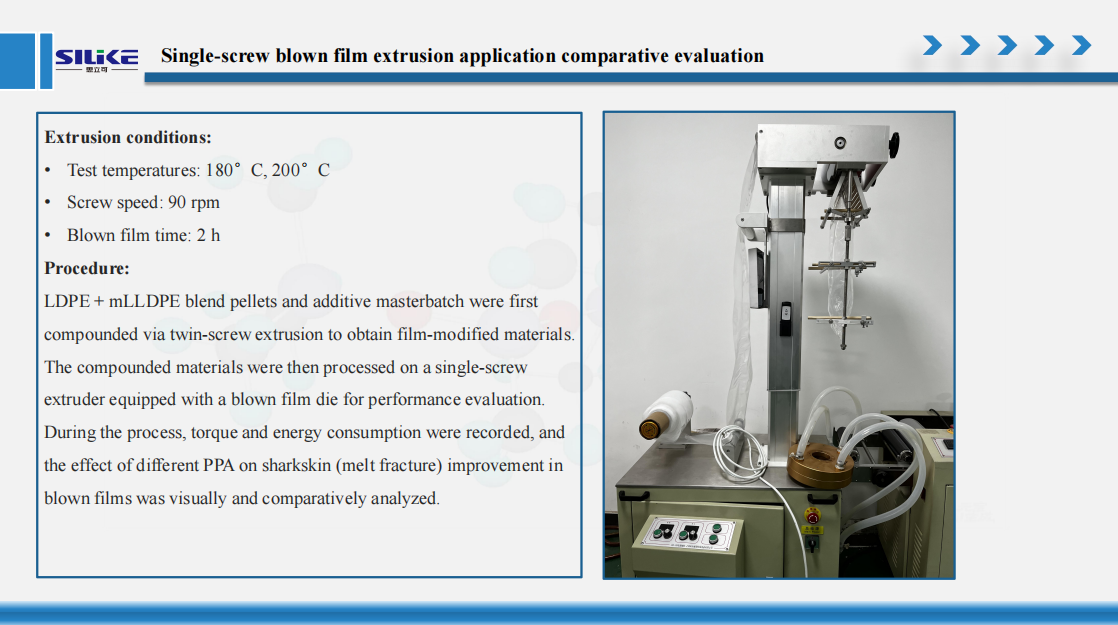
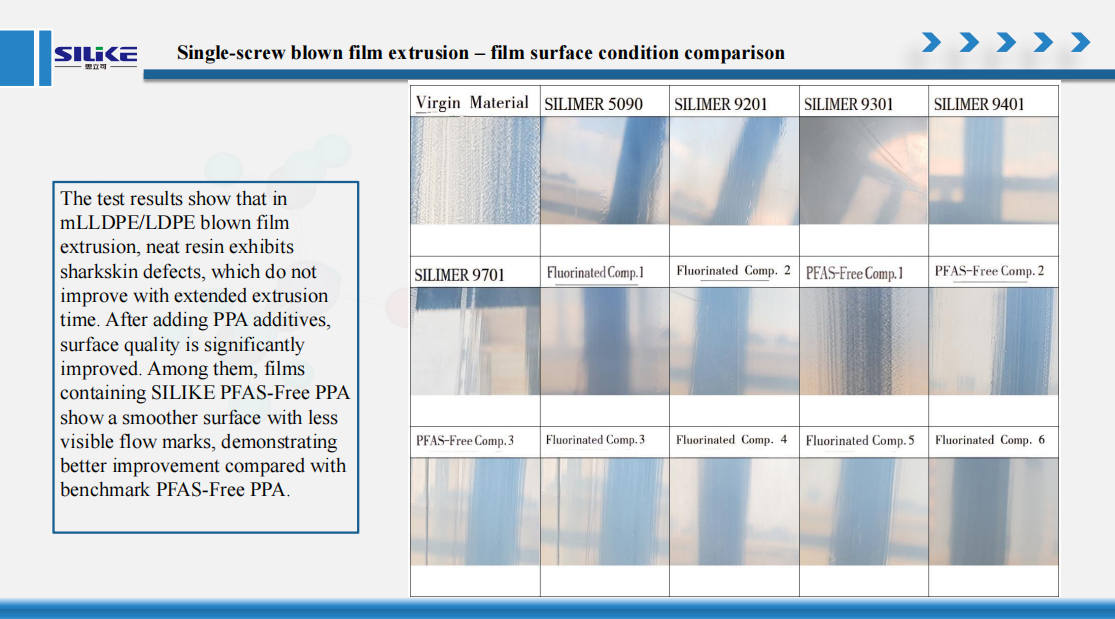
SILIKE اندرونی ٹیسٹ کا ڈیٹا:بلون فلم کے اخراج کے لیے SILIMER PFAS فری PPAs
پگھلنے والے فریکچر میں کمی، ٹارک اور توانائی کی کھپت کے لیے LDPE اور mLLDPE بلون فلم کے اخراج میں PFAS فری PPA کا تقابلی جائزہ۔
بصیرت:
SILIKE SILIMER سیریز PFAS سے پاک PPAs نہ صرف ڈائی بلڈ اپ (ڈائی ڈرول) اور ایڈریس میلٹ فریکچر (شارکسکن) کی کارکردگی کو کم کرتے ہیں بلکہ پروسیسنگ کی مجموعی کارکردگی کو بھی بڑھاتے ہیں۔
نوٹ:اوپر دکھائے گئے نتائج SILIKE کے اندرونی بلون-فلم کے اخراج کے جائزوں سے منتخب نتائج ہیں۔ کارکردگی کا انحصار فارمولیشن اور پروسیسنگ کے حالات پر ہے۔ مکمل ٹیسٹ ڈیٹا، ٹیسٹ کی تفصیلی شرائط، اور اپنی درخواست کے لیے مناسب SILIMER PFAS سے پاک PPA کے انتخاب کے لیے رہنمائی کے لیے، براہ کرم SILIKE کی تکنیکی ٹیم سے رابطہ کریں۔
اکثر پوچھے گئے سوالات
کیا بڑھتے ہوئے اخراج کا درجہ حرارت شارک کی کھال کو ختم کر سکتا ہے؟
یہ کچھ شرائط کے تحت چپکنے والی اور تاخیر یا شارک کی کھال کو کم کر سکتا ہے۔ تاہم، درجہ حرارت کی ایڈجسٹمنٹ کی حدود ہوتی ہیں اور یہ انحطاط یا ٹھنڈک کے مسائل کو پیش کر سکتی ہے۔ درجہ حرارت کے ساتھ ساتھ رال، ڈائی جیومیٹری اور آؤٹ پٹ کا جائزہ لیں۔
کیا زیادہ ہَول آف سپیڈ پگھلنے کا سبب بنتی ہے؟
ضروری نہیں۔ مستقل اخراج آؤٹ پٹ پر، زیادہ ہَول آف سپیڈ بنیادی طور پر ڈرا ڈاون اور موٹائی کو تبدیل کرتی ہے۔ پگھلنے والے فریکچر کا خطرہ زیادہ براہ راست ڈائی کے ذریعے پگھلنے کے بہاؤ اور متعلقہ اخترتی کے دباؤ سے متعلق ہے۔
کیا ڈائی بلڈ اپ اور میلٹ فریکچر ایک ہی مسئلہ ہے؟
نہیں۔ ڈائی بلڈ اپ ڈائی ہونٹ پر مواد کا جمع ہونا ہے۔ وہ ایک ساتھ ہوسکتے ہیں، لیکن ہر ایک کو اپنی تشخیص اور کارکردگی کی جانچ کی ضرورت ہوتی ہے۔
کیا پی ایف اے ایس فری پی پی اے ٹرائل شروع کرتے وقت آؤٹ پٹ کو کم کیا جانا چاہئے؟
خود بخود نہیں۔ ایک کنٹرول شدہ آپریٹنگ پوائنٹ کنڈیشنگ رویے کا اندازہ کرنے میں مدد کرتا ہے۔ آؤٹ پٹ میں کمی مناسب ہو سکتی ہے اگر لائن محفوظ یا قابل استعمال آپریٹنگ ونڈو سے باہر ہو، لیکن اسے علیحدہ آزمائشی متغیر کے طور پر دستاویز کیا جانا چاہیے۔
پی پی اے کنڈیشنگ میں کتنا وقت لگتا ہے؟
کوئی آفاقی وقت نہیں ہے۔ مصنوعات کی کیمسٹری، خوراک، رال، آلات کی تاریخ، اور آپریٹنگ حالات سب اہم ہیں۔ وقت کے ساتھ جواب کو ریکارڈ کریں اور سپلائر سے اتفاق شدہ تشخیصی ونڈو کا استعمال کریں۔
کیا ہر PE فارمولیشن میں ایک PPA گریڈ کام کر سکتا ہے؟
کارکردگی LDPE، LLDPE اور mLLDPE مرکبات، اضافی پیکجوں اور ملٹی لیئر ڈھانچے میں مختلف ہو سکتی ہے۔ اصل درخواست کے لیے گریڈ منتخب کریں اور جانچ کے ذریعے اس کی تصدیق کریں۔
نتیجہ
ایل ایل ڈی پی ای بلون فلم کے اخراج میں ڈائی بلڈ اپ اور میلٹ فریکچر کو کم کرنا عیب اور اس کی ممکنہ وجہ کی نشاندہی سے شروع ہوتا ہے۔
زیادہ پیداوار بہاؤ کے دباؤ کو بڑھا سکتی ہے، لیکن ڈائی ڈپازٹس میں انحطاط، فارمولیشن کے اجزاء یا آلات کی حالت بھی شامل ہو سکتی ہے۔ ایک PFAS سے پاک PPA حل کا ایک مفید حصہ ہو سکتا ہے جب اس وسیع تر عمل کے تناظر میں منتخب اور جائزہ لیا جائے۔
مقصد صرف کم دباؤ پڑھنا یا عارضی طور پر ہموار فلم نہیں ہے۔ یہ ایک ریپیٹ ایبل آپریٹنگ ونڈو ہے جو قابل قبول فلم کے معیار، قابل انتظام ڈپازٹس اور قابل اعتماد ڈاون اسٹریم کنورژن کو یکجا کرتی ہے۔
اپنی ایل ایل ڈی پی ای بلون فلم لائن کے لیے پی ایف اے ایس فری پی پی اے ٹرائل پر بحث کریں۔
کیا پگھلنے والے فریکچر یا ڈائی ہونٹ کے ذخائر آپ کی پیداوار کی پیداوار کو محدود کر رہے ہیں؟
اپنے رال کے درجات، بلینڈ اور پرت کا ڈھانچہ، موجودہ پی پی اے اور خوراک، اخراج کی پیداوار، درجہ حرارت کا پروفائل، پریشر ریڈنگ اور خرابی کے مشاہدات کا اشتراک کریں۔ اپنی پرنٹنگ، لیمینیشن یا سگ ماہی کی ضروریات شامل کریں۔
SILIKE کی ایپلی کیشن ٹیم ایک مناسب SILIMER PFAS سے پاک PPA کی شناخت میں مدد کر سکتی ہے اور آپ کی لائن کے لیے ایک کنٹرولڈ ٹرائل طریقہ کار کی سفارش کر سکتی ہے۔
ویب سائٹ: www.siliketech.com
ای میل: amy.wang@silike.cn
موبائل / واٹس ایپ:+86-15108280799
پوسٹ ٹائم: ستمبر 04-2026


